三坐标测量仪通过X、Y、Z联动完成高精度尺寸检测,是很多企业质检环节保障精度、提升效率的标配。可一旦遇到齿轮、蜗杆、叶片等回转类零件的圆周分度与连续轮廓测量,单纯的三轴方案往往显得有些力不从心。为此,PMT派姆特在三坐标测量仪上增加第四轴回转工作台:一次装夹即可完成多角度分度定位测量,实现此类工件的高效检测。
一、坐标测量仪三轴方案:局限性在哪里?
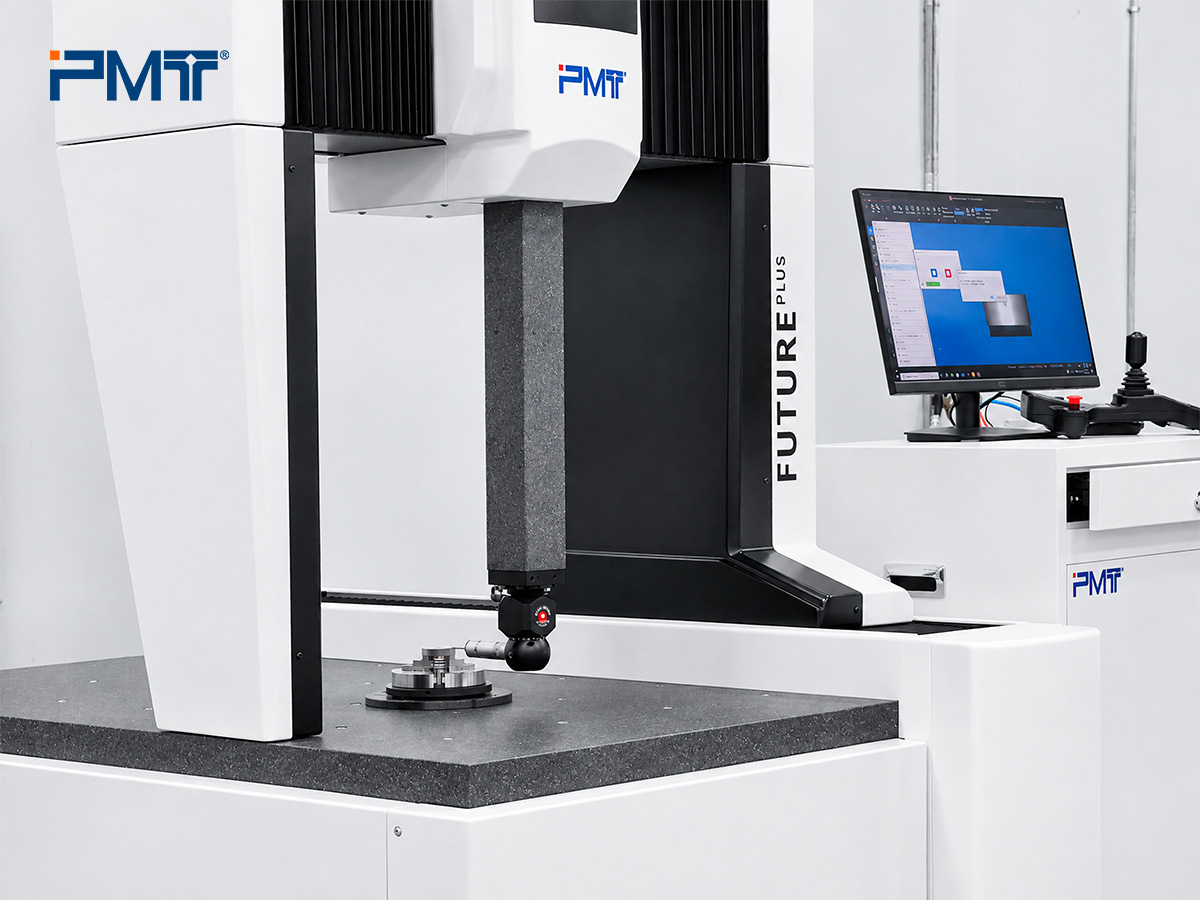
在面对箱体、板类、支架等规则零件时,三坐标测量仪可自动完成孔径、孔距、圆柱度、平面度、位置度等尺寸与形位公差检测,精度高,且便于编程复用、批量检测。然而,当工件存在背向特征或需要连续轮廓测量时,单纯依靠三轴联动测量无法改变工件姿态,部分特征会落在测头可达范围之外,此时只能依靠反复调整才能完成测量。此种方式不仅拉低效率,还可能因重复定位引入偏差,零件越复杂,偏差便会越明显。
为减少重复装夹、提高复杂工件的测量效率,PMT派姆特引入四轴转台方案,转台与测量系统协同控制,有效解决传统三轴检测难题。
二、三坐标测量仪结合四轴转台方案
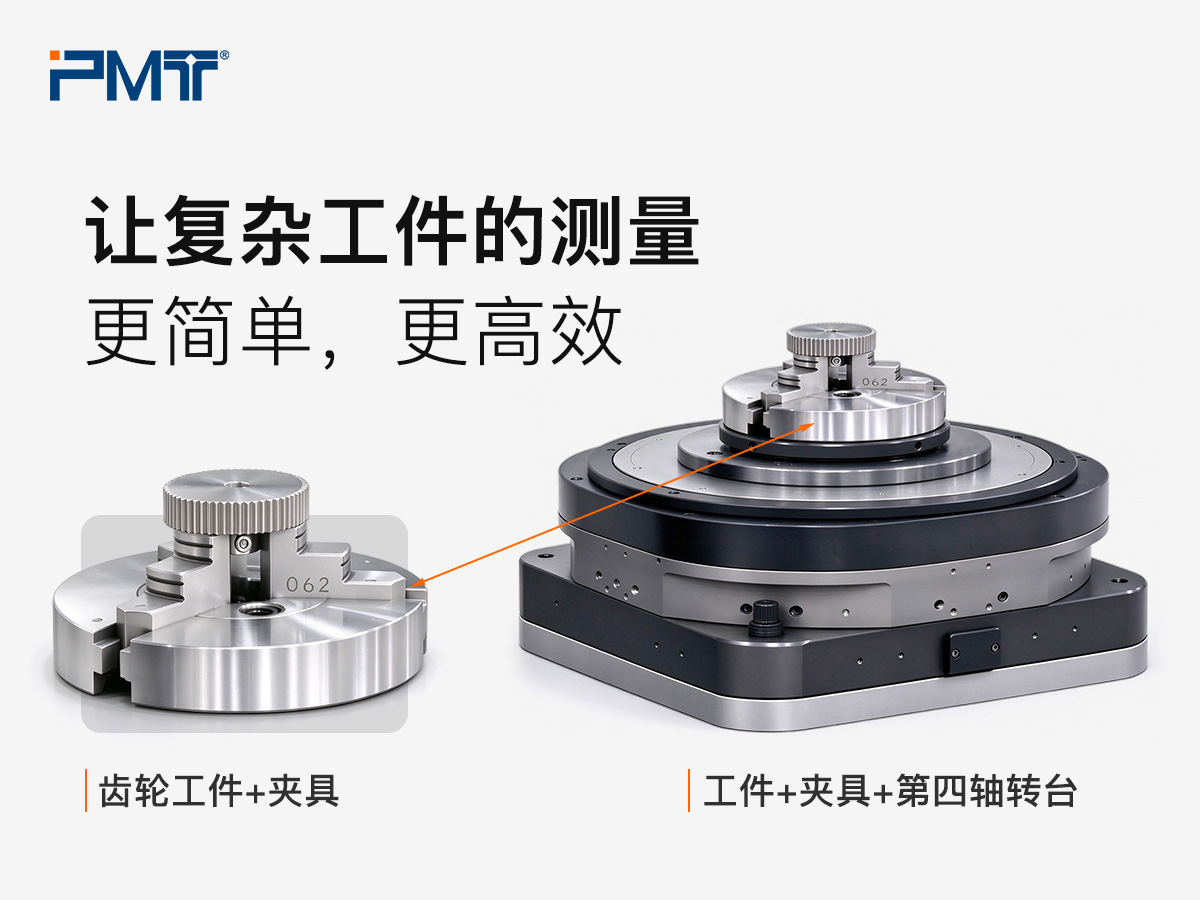
使用派姆特三坐标测量仪和四轴转台方案,即用旋转自由度补上直线自由度的不足之处,针对性解决复杂工件的测量难题。
2.1. 双模式测量
PMT派姆特四轴转台方案,支持分度定位与四轴联动两种工作方式,分别适用于不同的测量需求:
- 分度定位:转台带动工件按测量需求精准旋转,可根据测量需求,精准设定转台旋转角度,实现灵活分度、精确定位,适合把工件转到固定角度逐一测量;
- 四轴联动:让 X(左右)、Y(前后)、Z(上下)与转台旋转轴(第四轴)协同运动,搭配扫描测头使用,可以对复杂曲面、连续特征做联动测量。
2.2. 软件坐标转换
根据四轴转台的旋转角度,软件端可实时完成坐标变换,把不同姿态下采集的数据,统一换算进派姆特三坐标测量仪的全局坐标系中,避免因转台旋转造成数据割裂,保证整体测量结果的一致性。
三、PMT派姆特四轴转台应用价值
3.1. 一次装夹到位,最大限度还原真实尺寸精度
使用PMT派姆特四轴转台测量方案,工件只需通过一次装夹、一次找正,借助第四轴转台,便可一次性完成多角度测量,测量结果更贴近零件真实尺寸精度。
3.2. 简化测量流程,提升整体检测效率
对于圆周分布或多方向特征较多的零件,该转台能显著减少测头姿态调整的次数。测量时,四轴转台自动旋转,测头始终保持相对稳定的姿态,测量程序连续运行,批量零件也能完成自动测量,检测效率显著提升。
3.3. 优化测头可达性,适配复杂零件检测
正如前文所述,对于工件的背向特征或需要连续测量的轮廓特征,四轴转台介入后,可丝滑调整工件空间姿态,把待测区域带进测头可达范围,让复杂零件的可测范围明显拓宽。
3.4. 重复定位,适合批量化检测
四轴转台可按照预设程序,自动完成旋转与定位,让批量工件按照统一测量流程进行检测。这使得人工操作差异被压到最低,测量结果的一致性更高,也为自动化、批量化检测提供了基础。对于需要小批量、多品种或大批量抽检的产线,这套方案相当实用。
四、PMT派姆特四轴转台常见问题(FAQ)
Q1: 四轴转台和旋转测座有什么区别?
旋转测座改变的是测针的姿态,转台改变的是工件的姿态。调整测针姿态能覆盖一部分斜向特征,但背向特征等位置,单靠测座仍难以触达,只有两者配合使用,才能进一步扩大复杂零件的测量范围。
Q2: PMT派姆特四轴转台有尺寸和承重限制吗?
有。四轴转台有明确的尺寸与承重上限:台面直径决定可装夹工件的最大回转包络,且工件旋转后的整体轮廓不能超出三坐标测量仪的行程范围;超出尺寸和承重限制的大型工件可联系PMT派姆特咨询定制方案。
Q3: 选择四轴转台需要额外增加什么考量?
选择四轴转台除了尺寸与承重,还需要综合考量:系统的兼容性、精度是否匹配、回转模式如何选择、装夹避障和软件坐标的统一能力,这是测得准不准的关键。
五、总结:派姆特坐标测量仪,让复杂零件测量更灵活、更高效
三坐标测量仪的检测能力,不能只看三个直线轴的精度,还要看面对复杂零件时能不能一次测完、测准。派姆特三坐标在原有三轴基础上引入高精度四轴转台,换来的是更稳的精度、更短的流程以及更一致的批量检测结果。